

Улучшаем качество реза лазерных станков

Содержание
Вы купили лазерный станок, запустили его на своём производстве и... получили грат на кромке, желтеющую нержавейку и наплыв на алюминии. Ваша первая мысль: «Не хватает мощности». Но она неправильная.
Да, иногда мощность действительно ограничивает процесс. Но проблемы обычно начинаются раньше: фокус стоит не там, скорость не соответствует толщине, газ выбран по привычке, давление выставлено «как на прошлой детали», а сопло уже не даёт ровную струю. Пытаться увеличить мощность в такой конфигурации — как нажимать на газ в автомобиле со спущенным колесом.
В статье разберём, как фокус, скорость и вспомогательный газ влияют на качество реза.
Как работает лазерный станок
Для начала разберёмся, на каком этапе вообще возникают дефекты реза.
Лазерный луч нагревает металл до плавления, а вспомогательный газ удаляет расплав из пропила — узкой щели, которую формирует луч.
Если луч отдаёт слишком много энергии в одной точке, металл перегревается: рез расширяется, кромка подгорает, а тонкий лист может деформироваться. Если энергии недостаточно, расплав не успевает пройти через всю толщину — снизу остаётся грат, отдельные участки не прорезаются, а поверхность становится грубой.
Газ одновременно выполняет несколько функций:
- выдувает расплав из пропила;
- защищает кромку от окисления — если используется азот;
- или, наоборот, поддерживает окислительную реакцию — если используется кислород;
- влияет на температуру зоны реза и скорость процесса;
- определяет, потребуется ли детали последующая зачистка, шлифовка или подготовка перед покраской и сваркой.
Поэтому качество реза нельзя настроить одним ползунком.
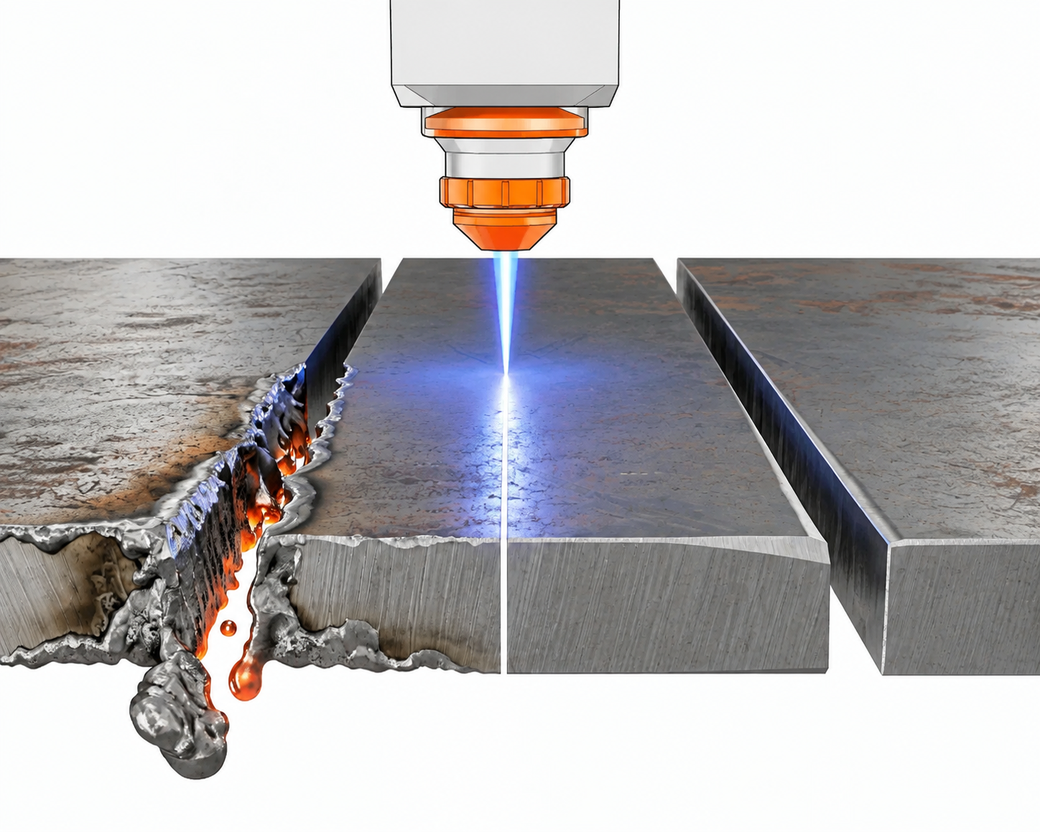
Если это неочевидно, слева — рез с дефектом, справа — правильный рез
Почему не надо настраивать мощность
Мощность определяет, сколько энергии лазер способен передать материалу за единицу времени. Чем она выше, тем больше потенциальная скорость на тонком листе и тем больше доступная толщина. Но в уже работающем диапазоне материала и толщины качество часто меняется не от мощности, а от того, как эта энергия распределяется по толщине листа.
За распределение отвечает фокус. За время воздействия — скорость. За удаление расплава и состояние кромки — газовая струя. Если хотя бы один из этих элементов работает неправильно, дополнительная мощность может только усилить дефект.
| Параметр | На что влияет в первую очередь | Что происходит при неправильной настройке |
| Мощность | Запас энергии, скорость, доступная толщина | Недорез при недостатке; перегрев и широкий пропил при избытке |
| Положение фокуса | Распределение энергии по толщине листа | Грат снизу, грубая кромка, нестабильный прорез, расширение пропила |
| Скорость | Время теплового воздействия на каждую точку | Недорез при завышении; перегрев и подгорание при занижении |
| Тип и давление газа | Удаление расплава, окисление, чистота кромки | Грат, оксидный слой, изменение цвета, нестабильная кромка |
| Сопло и зазор | Форма и концентрация газовой струи | Асимметричный грат, нестабильный рез, загрязнение защитного стекла |
Короче, если деталь раньше резалась чисто, а после очередной смены материала или настройки появился дефект — не стоит бросаться увеличивать мощность. Сначала нужно проверить всё остальное.
Внимание, фокус!
Фокус — это положение точки наименьшего диаметра лазерного пятна относительно поверхности листа. В этой зоне плотность энергии максимальна. Смещение фокуса вверх или вниз меняет форму пропила, скорость удаления расплава и качество верхней и нижней кромки.
Упрощённо можно представить три положения:
- фокус на поверхности — максимум энергии приходится на верх листа;
- фокус выше поверхности — луч входит в материал уже расходящимся;
- фокус внутри материала — максимум энергии смещён в толщу листа.
Нет универсального правила «фокус всегда должен быть ниже». Для углеродистой стали с кислородом и для нержавейки с азотом логика настройки будет разной. Кроме того, значение фокуса зависит от толщины, оптики, диаметра сопла и конкретной технологии производителя станка.
Как фокус влияет на грат
Грат снизу обычно означает, что расплав не успевает стабильно выйти из пропила. Причин может быть несколько: не хватает энергии в нижней части листа, скорость слишком высокая, давление газа недостаточное или струя теряет форму.
Но именно фокус часто определяет, куда приходится основная энергия. Если он расположен слишком высоко, верх листа прогревается интенсивно, а нижняя часть получает меньше энергии. В результате сверху рез выглядит приемлемо, а снизу образуется наплыв расплава.
Если фокус слишком глубоко, верхняя кромка может стать грубее, а пропил — шире. Поэтому настройку лучше делать не одним большим изменением, а короткой серией тестов с небольшим шагом. Для многих производственных задач удобен шаг 0,5 мм, но допустимый диапазон и направление корректировки нужно проверять по документации конкретного станка.
Когда фокус смещают внутрь материала
При росте толщины листа технологу обычно требуется перенести больше энергии в нижнюю часть пропила. Для нержавеющей стали и алюминия при резке азотом фокус часто располагают на поверхности или немного ниже неё. На более толстом материале его могут смещать глубже, чтобы улучшить выдувание расплава и уменьшить нижний грат — логика довольно простая.

Слишком быстро и слишком медленно — одинаково плохо
Скорость определяет, сколько времени лазер действует на один участок раскроя. Это один из самых существенных параметров после фокуса: даже небольшое увеличение может дать недорез, а небольшое снижение — перегреть кромку.
Оператор часто снижает скорость, когда видит грат. Иногда это помогает: у луча появляется больше времени, чтобы сформировать пропил. Но если причина в неправильном фокусе, изношенном сопле или недостаточном давлении газа, снижение скорости может привести к противоположному эффекту — больше расплава, шире рез, сильнее наплыв.
Сюда же стоит отнести "грязную" или перегретую линзу \ защитное стекло. Они не сдвигают фокус так, как его сдвигает настройка, но крадут энергию — пятно становится размытым, плотность мощности падает, и металл уже не режется, а «жуётся». Внешне это выглядит как нехватка мощности, и рука сама тянется снизить скорость. А результат — тот же: больше расплава, шире рез, сильнее наплыв
Как понять, что скорость завышена
- деталь не отделяется от листа на отдельных участках;
- на нижней кромке появляется плотный трудноудаляемый грат;
- на прямых участках рез ещё приемлемый, а на малых радиусах и углах — недорез;
- кромка становится грубее, появляются выраженные продольные полосы;
- рез нестабилен от детали к детали.
Как понять, что скорости не хватает
- широкий пропил и увеличенная зона термического влияния;
- подгорание верхней кромки;
- усиленное окисление при работе с кислородом;
- деформация тонкого листа;
- лишние затраты времени и газа без улучшения результата.
Исследования резки нержавеющей стали показывают, что скорость может влиять на шероховатость сильнее давления газа — при условии, что давление находится в рабочем диапазоне. В одном из экспериментов увеличение скорости при корректно выбранных остальных параметрах снижало шероховатость и ширину пропила; однако за пределами стабильного диапазона рез, конечно, начинает прерываться.
Как правильно искать рабочую скорость
Не меняйте сразу всё. После того как выбран газ и выставлен базовый фокус, сделайте тестовую карту: несколько одинаковых линий или контуров с последовательным изменением скорости. Затем оцените не только факт прореза, но и обе стороны кромки:
- есть ли грат снизу и насколько легко он удаляется;
- не меняется ли цвет кромки;
- насколько ровные полосы реза;
- нет ли перегрева в углах;
- насколько стабильно прорезаются малые отверстия и узкие перемычки.
Скорость, при которой деталь просто отделилась от листа, — ещё не обязательно рабочая, потому что рабочая скорость должна давать повторяемое качество.
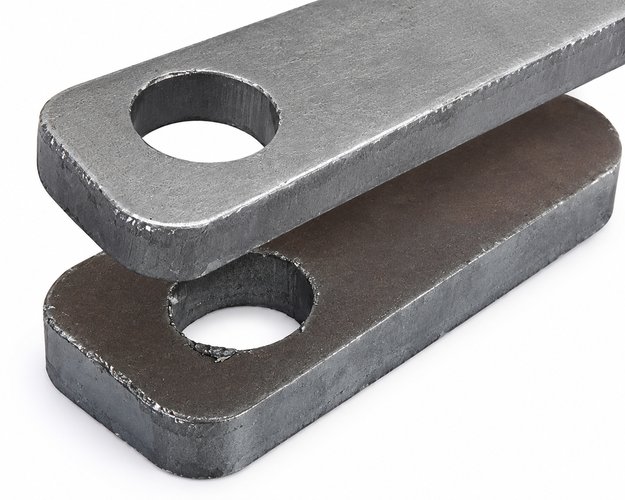
Грат при лазерной резке — это застывшие капли расплавленного металла, которые налипают на нижнюю кромку детали, когда вспомогательный газ не успевает выдуть расплав из зоны реза
Азот, кислород или воздух
Газ часто выбирают «подешевле», хотя он определяет сам механизм резки и состояние кромки после неё: кислород участвует в реакции окисления и добавляет тепловую энергию, азот почти не вступает в реакцию с металлом и выдувает расплав под высоким давлением, воздух — компромиссный вариант: он содержит примерно 78% азота и 21% кислорода, поэтому даёт более дешёвый процесс, но не такую чистую кромку, как чистый азот.
Рассмотрим каждый доступный вариант.
Кислород: скорость и толщина в обмен на оксидный слой
Кислород чаще применяют для углеродистой стали. После нагрева металла лазером начинается экзотермическая реакция окисления: она выделяет дополнительное тепло и помогает резать более толстый лист при сравнительно невысоком давлении газа.
Главное преимущество кислорода — производительность при резке конструкционной стали, особенно на средних и больших толщинах. Но за это приходится платить состоянием кромки: на ней образуется оксидный слой. Если деталь затем окрашивают, покрывают порошковой краской, сваривают с высокими требованиями к шву или используют в коррозионно-активной среде, может потребоваться дополнительная подготовка поверхности.
Для кислорода особенно важна чистота: примеси могут снижать стабильность процесса и ухудшать качество кромки.
Азот: чистая кромка в обмен на расход газа
Азот используют, когда нужно сохранить кромку без оксидов. Это стандартное решение для нержавеющей стали, алюминия и многих деталей из тонкой углеродистой стали, которые после резки идут на покраску, сварку или сборку без дополнительной зачистки.
В азотной резке лазер плавит металл, а мощная газовая струя выдувает расплав. Поскольку химическая реакция не помогает процессу, требуются более высокие давление газа и мощность лазера. Для нержавеющей стали рабочий диапазон давления азота часто находится примерно в зоне 10–20 бар, но точное значение задаёт технология конкретного станка и толщина материала.
Цена чистой кромки — расход азота и требования к газовой системе. Для качественной резки нержавейки важны чистота газа, отсутствие влаги и минимальное содержание кислорода. Даже небольшие примеси могут вызвать пожелтение или потемнение кромки.

Слева — азот, в центре — воздух, справа — кислород
Сжатый воздух: экономичный компромисс
Воздух используют там, где деталь не требует идеально чистой безокисной кромки, а стоимость резки важнее минимального объёма последующей обработки. Он хорошо подходит для части задач по тонкой углеродистой стали, оцинкованному листу, алюминию и нержавейке — но только если допустимы изменение цвета кромки и возможный лёгкий грат.
Главное условие — воздух должен быть подготовленным. Масло, вода и загрязнения из компрессора быстро превращают экономию на газе в нестабильный рез, загрязнённую оптику и проблемы с соплом. Тут становятся нужны осушение, фильтрация и достаточная производительность компрессорной системы.
Воздух не стоит воспринимать как «бесплатный азот». Это другой технологический режим с другим качеством кромки. Его нужно отдельно отрабатывать и согласовывать с требованиями к готовой детали.
| Газ | Когда применять | Что получаем | Чем платим |
| Кислород | Углеродистая сталь, особенно средние и большие толщины | Дополнительная энергия реакции, хорошая производительность, возможность резать толстый лист | Оксидный слой, возможная последующая зачистка, требования к чистоте кислорода |
| Азот | Нержавейка, алюминий, детали под покраску или сварку, чистая кромка | Безокисный рез, чистая кромка, меньше вторичных операций | Высокий расход газа, повышенное давление, требования к чистоте и мощности |
| Сжатый воздух | Некритичные детали, тонкий лист, задачи с приоритетом по себестоимости | Низкая стоимость газа, приемлемая скорость на подходящих материалах | Окисление, менее чистая кромка, необходимость качественной подготовки воздуха |
Маленькая деталь, которая решает всё
Даже правильно выбранный газ не поможет, если он не попадает в пропил — за форму струи отвечают сопло, его диаметр, центровка и расстояние до листа.
Сопло должно быть чистым, без брызг, вмятин и повреждений. Луч должен быть отцентрирован относительно отверстия сопла. Если центровка нарушена, струя становится несимметричной: с одной стороны кромка чистая, с другой появляется грат или грубые полосы.
Типовой рабочий зазор между соплом и листом часто находится в диапазоне 0,5–1,0 мм. При слишком большом зазоре струя успевает расшириться до входа в пропил и хуже выдувает расплав. При слишком малом растёт риск столкновения сопла с листом, особенно на деформированной заготовке.
Диаметр сопла подбирают вместе с толщиной материала, давлением и типом газа. Для высоконапорной азотной резки обычно требуется более производительная струя, чем для классической кислородной резки.
Перед корректировкой режимов. Проверьте сопло, центровку луча, защитное стекло, состояние линзы, герметичность газовой магистрали и фактическое давление у головки. Иначе тесты фокуса и скорости будут показывать случайный результат.

Ещё один пример дефекта при лазерной резке
Как настроить качество реза
Самая распространённая ошибка — менять одновременно мощность, скорость, фокус и давление. После такого эксперимента можно получить хороший образец, но будет непонятно, какой параметр его обеспечил. При следующей смене материала режим уже не получится воспроизвести.
Надёжнее работать по шагам.
- Проверьте состояние станка. Сопло, центровка, защитное стекло, оптика, высотная система, чистота фильтров и стабильность подачи газа.
- Выберите газ по требованию к готовой детали. Не по привычке и не только по цене за кубометр.
- Возьмите базовую технологическую карту. Используйте параметры производителя оборудования как стартовую точку, а не как абсолютную истину.
- Настройте фокус. Сделайте короткую серию тестов с небольшим шагом и оцените верхнюю и нижнюю кромку.
- Подберите скорость. Найдите максимум, при котором рез остаётся стабильным на прямых, углах, отверстиях и мелких элементах.
- Уточните давление и диаметр сопла. Добейтесь уверенного удаления расплава без лишней турбулентности и перерасхода газа.
- Зафиксируйте рабочий режим. Запишите не только мощность и скорость, но и газ, давление, сопло, зазор, фокус, тип материала и его толщину.
Последний пункт кажется очевидным, но именно отсутствие технологических карт заставляет операторов каждый раз «искать режим заново». Для серийного производства карта должна быть частью программы или отдельного рабочего стандарта: так параметры не исчезнут вместе со сменой опытного наладчика.
Из-за чего появился дефект
Таблица ниже — не замена тестового реза и инструкции производителя, она лишь помогает сузить круг поиска. Один и тот же дефект может иметь несколько причин, поэтому начинать стоит с тех пунктов, которые проще и быстрее проверить.
| Дефект | Вероятные причины | Что проверить и скорректировать |
| Грат снизу по всей длине реза | Скорость слишком высокая; фокус не даёт энергии внизу листа; недостаточное давление газа; слишком большой зазор сопла | Проверить положение фокуса; постепенно снизить скорость; проверить фактическое давление, сопло и зазор |
| Грат только с одной стороны контура | Сопло загрязнено или не отцентрировано; луч смещён; струя асимметрична | Очистить сопло, проверить его повреждения и центровку луча |
| Деталь не отделяется от листа | Скорость завышена; недостаточная мощность для толщины; фокус выбран неправильно; нестабильный газ | Проверить режим по технологической карте; уменьшить скорость; проверить фокус, оптику и подачу газа |
| Кромка грубая, выраженные полосы | Неподходящая скорость; неверное положение фокуса; загрязнение оптики; нестабильное давление | Провести тест скорости и фокуса; проверить защитное стекло, линзу, фильтры и редуктор |
| Жёлтая или синяя кромка на нержавейке | Используется воздух или загрязнённый азот; недостаточная защита от кислорода; перегрев | Проверить чистоту азота и герметичность системы; уточнить давление, скорость и состояние сопла |
| Сильный оксидный слой на углеродистой стали | Резка кислородом; низкая скорость; избыточное тепловложение | Оценить, допустим ли переход на азот или воздух; при сохранении кислорода уточнить скорость и фокус |
| Оплавление верхней кромки | Скорость слишком низкая; избыток мощности; фокус слишком близко к верхней поверхности | Увеличить скорость в пределах стабильного прореза; проверить фокус и мощность |
| Подгар и наплывы в углах | Станок слишком замедляется на углах; слишком высокое тепловложение; не настроены угловые параметры | Проверить настройки обработки углов, динамику, мощность и скорость на малых радиусах |
| Нестабильный рез от листа к листу | Разная поверхность или партия материала; нестабильное давление; загрязнение фильтров, сопла или оптики | Проверить газовую магистраль, подготовку воздуха, состояние оптики и параметры конкретной партии металла |
Выбираем газ по материалу
Этот чек-лист не заменяет требования чертежа и технологическую карту. Он помогает быстро понять, с какого вопроса начать: что важнее для конкретной детали — чистая кромка, скорость, доступная толщина или себестоимость резки.
Углеродистая сталь
- Нужна высокая производительность на средних и больших толщинах: начните с кислорода.
- Деталь пойдёт под покраску, сварку или требует кромки без оксидов: проверьте возможность резки азотом.
- Лист тонкий, требования к кромке умеренные, важна себестоимость: рассмотрите подготовленный сжатый воздух.
- После кислорода появляются проблемы с покрытием: оценивайте не только стоимость газа, но и стоимость зачистки кромки.
Нержавеющая сталь
- Нужна чистая коррозионностойкая кромка: используйте азот высокой чистоты.
- Появилось пожелтение или потемнение: проверьте чистоту азота, герметичность газовой системы и режимы нагрева.
- Деталь некритична по внешнему виду, а приоритет — стоимость: воздух возможен только после теста и согласования допустимого качества.
- Кислород: используйте только для специальных технологических задач с пониманием последствий окисления кромки.
Алюминий и алюминиевые сплавы
- Стандартный выбор: азот.
- Кислород: не применяйте, если нужна качественная кромка — он вызывает сильное окисление и изменение цвета.
- Воздух: возможен для некритичных деталей, но потребует проверки кромки и особенно хорошей подготовки сжатого воздуха.
- Нижний грат: сначала проверяйте давление азота, фокус и сопло; алюминий чувствителен к стабильности процесса из-за высокой теплопроводности и отражающей способности.
Не выбирайте газ отдельно от следующей операции. Если после резки деталь всё равно шлифуют, травят или красят — можно сэкономить на азоте. Если кромка должна сразу идти в сварку, сборку или на видимую поверхность изделия, более дорогой газ может оказаться выгоднее за счёт отказа от последующей обработки.
Хороший рез — это не максимальная мощность в паспорте лазерного источника. Это повторяемая технология: чистая оптика, правильно выбранное сопло, стабильный газ, понятная карта режимов и последовательная настройка фокуса со скоростью.
Если на кромке появился дефект, не пытайтесь победить его киловаттами. Проверьте основу процесса: какой газ используется, достаточно ли он чистый, где стоит фокус, успевает ли луч прорезать материал на выбранной скорости и доходит ли газовая струя до нижней части пропила.
Такой подход помогает не только убрать грат или окислы на одной детали. Он делает процесс управляемым: оператор понимает, какой параметр меняет и зачем, технолог сохраняет найденный режим, а предприятие получает стабильное качество без лишнего расхода газа, времени и металла.
Станки


Если вы подбираете оборудование для лазерной резки или хотите получить рекомендации по запуску технологии на конкретной номенклатуре, специалисты «Промойл» помогут сопоставить материал, толщины, требования к кромке и задачи производства с возможностями каталога оборудования и сервисного сопровождения.